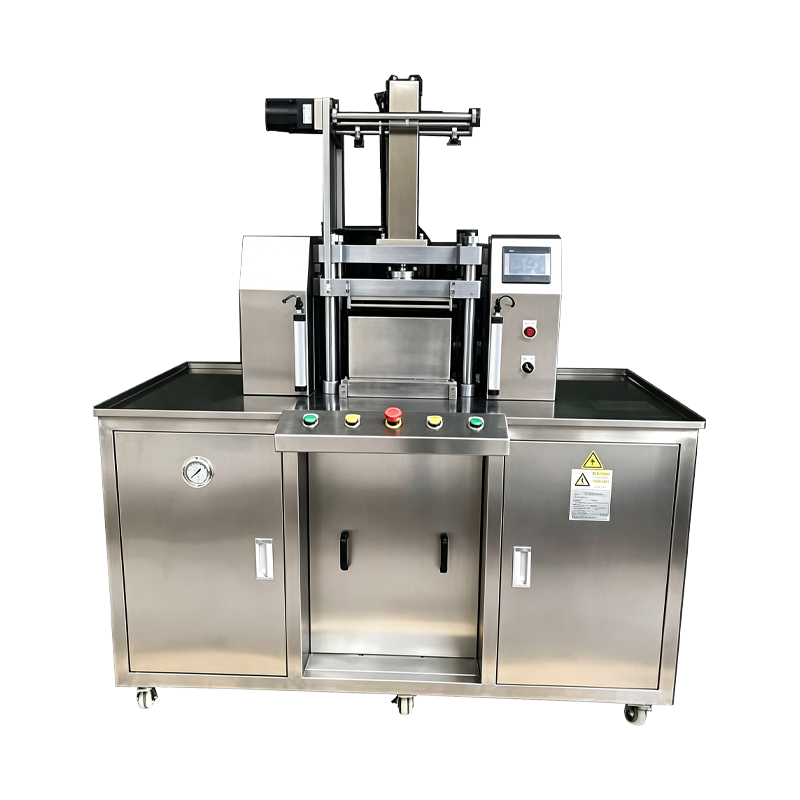
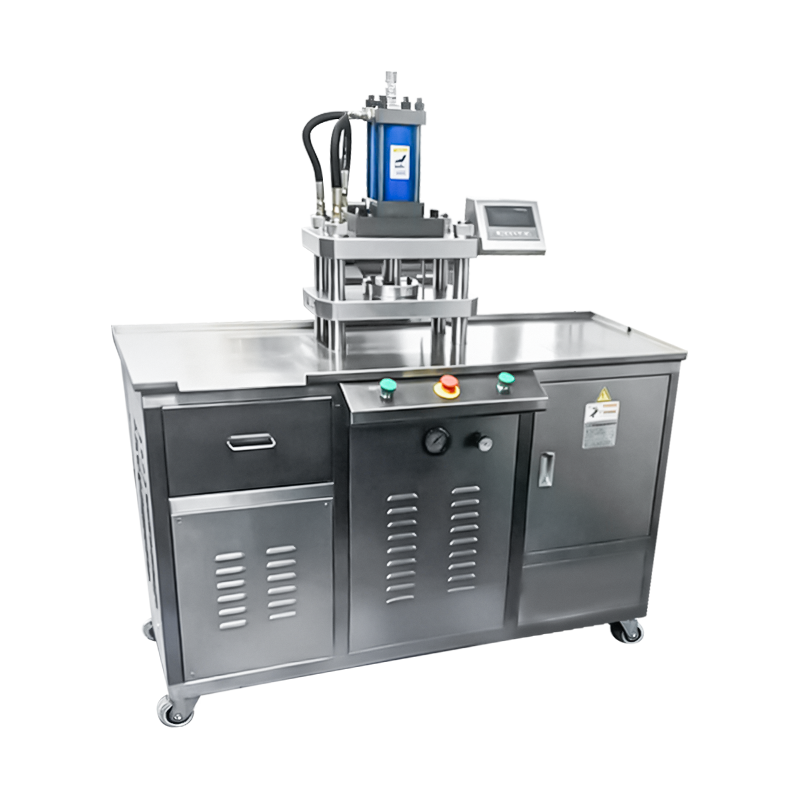
Máy ép bột mỹ phẩm điều khiển bằng servo
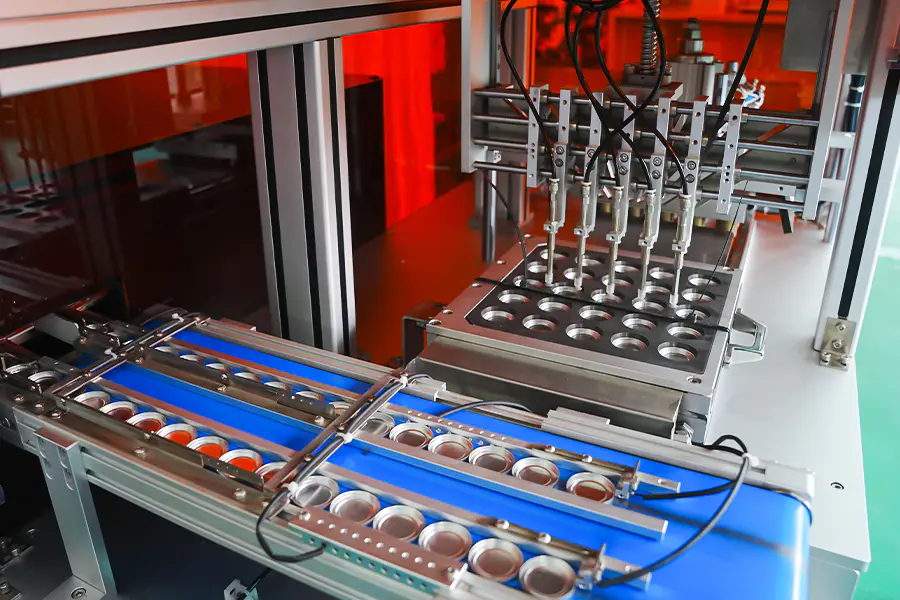
Bệ ép trong đó hành trình nén được tạo ra bởi mô tơ servo và cụm vít bi thay vì mạch thủy lực hoặc khí nén. Vị trí, tốc độ và lực được điều khiển thông qua các thông số truyền động, cho phép định hình biên dạng ép theo từng giai đoạn. Áp dụng cho việc nén bột mỹ phẩm trong đó yêu cầu cụ thể là độ lặp lại của chu trình, độ chính xác của lực và tài liệu quy trình.
Kiểm soát lực lượng kỹ thuật số
Lực được tạo ra bởi mô-men xoắn truyền động servo và được xác nhận bởi cảm biến tải trọng dưới tấm khuôn, do đó giá trị ép được xác định trong phần mềm thay vì cài đặt bộ điều chỉnh áp suất.
Độ lặp lại hồ sơ
Mỗi giai đoạn của biên dạng ép được lưu trữ trong công thức và bộ truyền động sẽ tái tạo cùng một đường cong chuyển động từ chu kỳ này sang chu kỳ khác bất kể thời gian sản xuất.
Thu thập dữ liệu quy trình
Vị trí, vận tốc, mô men xoắn và lực được ghi lại ở tốc độ lấy mẫu cố định cho mỗi chu kỳ và dữ liệu đường cong được lưu trữ theo bản ghi lô để xem xét.
Cấu hình ép servo
Hành trình được chia thành các giai đoạn có thể lập trình được, mỗi giai đoạn có tốc độ, vị trí và mục tiêu lực riêng.
Giai đoạn 1
Cách tiếp cậnRam hạ xuống với vận tốc xác định đến vị trí ngay phía trên bề mặt bột. Tốc độ tiếp cận được đặt cao hơn đối với thời gian chu kỳ ngắn và thấp hơn đối với dụng cụ dập nổi.
Giai đoạn 2
Liên hệVận tốc được giảm tại điểm tiếp xúc để hạn chế tác động lên lớp bột và duy trì hình dạng cạnh chảo khi bắt đầu nén.
Giai đoạn 3
nén chặtLực tăng đến giá trị mục tiêu ở mức được kiểm soát. Độ dốc nén được thiết lập cho mỗi công thức để kiểm soát sự phân bổ mật độ qua bánh.
Giai đoạn 4
GiữLực được duy trì trong một dải dung sai trong một khoảng xác định, cho phép nền bột lắng xuống và chất kết dính chảy giữa các hạt.
Giai đoạn 5
Phát hànhLực giảm dần thay vì giải phóng ngay lập tức. Việc nhả dần dần làm giảm chênh lệch áp suất giữa chày và bề mặt bánh.
Giai đoạn 6
Rút lạiRam trở lại vị trí trên cùng với vận tốc đã đặt, dọn sạch khu vực khuôn cho giai đoạn đẩy và chu kỳ nạp tiếp theo.
Lái xe và đo lường
Các thành phần xác định độ chính xác của lực và độ lặp lại của chu kỳ.
Động cơ servo
Động cơ servo AC được định mức cho nhiệm vụ ép liên tục. Đầu ra mô-men xoắn được ánh xạ tới lực ép thông qua bước vít bi và bộ truyền động giữ mô-men xoắn trong một vòng kín trong giai đoạn giữ.
Vít bi và Ram
Vít bi được nạp trước chuyển đổi chuyển động quay thành chuyển động tuyến tính với độ phản ứng thấp. Thanh ram được dẫn hướng trên các thanh ray tuyến tính để hạn chế độ lệch ngang khi chịu tải và giữ cho cú đấm thẳng hàng trong phạm vi dung sai.
Tải tế bào
Cảm biến tải trọng của máy đo biến dạng gắn dưới tấm khuôn đo lực ép thực tế. Tín hiệu được lấy mẫu liên tục và so sánh với mục tiêu công thức trong giai đoạn nén và giữ.
Bộ mã hóa vị trí
Bộ mã hóa tuyệt đối trên mô tơ servo cung cấp phản hồi vị trí ram với độ phân giải cao. Các giá trị vị trí xác định sự chuyển tiếp giai đoạn và được ghi lại cùng với đường cong lực cho mỗi chu kỳ.
Dữ liệu kỹ thuật
Giá trị khung tiêu chuẩn Phạm vi lực, hành trình và dụng cụ được xác định cho mỗi ứng dụng.
Các trường hợp sản xuất ứng dụng
Định dạng sản phẩm và điều kiện xử lý phù hợp với quá trình ép điều khiển bằng servo.
Hợp chất sắc tố dày đặc
Các công thức yêu cầu độ dốc nén xác định được hưởng lợi từ việc kiểm soát mức độ giai đoạn, giúp giảm giới hạn trên các chảo mật độ cao.
Máy nén nhiều lớp
Các giai đoạn đổ đầy và ép tuần tự với các biên dạng riêng biệt sẽ tạo ra các bánh hai hoặc ba lớp với mật độ giữa các lớp được kiểm soát.
Phấn nền
Bột giàu chất kết dính được ép với khả năng giải phóng dần dần để hạn chế nứt bề mặt và cải thiện độ ổn định của cạnh chảo.
Định dạng chảo dập nổi
Các mẫu phù điêu và logo được bảo tồn thông qua việc giảm tốc độ tiếp xúc và độ dốc nén được kiểm soát.
Bánh nướng sẵn
Bánh khổ lớn được ép ở lực vừa phải với thời gian giữ lâu để tạo thành mật độ đồng nhất trước giai đoạn nướng.
Dây chuyền sản xuất được quy định
Môi trường xử lý trong đó dữ liệu về lực và vị trí trên mỗi chu kỳ phải được giữ lại để lập tài liệu theo lô và xem xét sai lệch.
Câu hỏi thường gặp
Các câu hỏi thường gặp được nêu ra trong quá trình đánh giá và tích hợp dây chuyền. Chọn một câu hỏi để mở rộng câu trả lời.
Máy ép servo khác với máy ép thủy lực như thế nào
Việc ép servo tạo ra lực thông qua mô-men xoắn của động cơ và vít bi, do đó vị trí hành trình và vận tốc được điều khiển trực tiếp bởi bộ truyền động. Ép thủy lực tạo ra lực thông qua áp suất chất lỏng, hiệu quả ở lực cao nhưng kém chính xác hơn ở vị trí. Việc ép servo được chọn khi yêu cầu độ lặp lại cấu hình và thu thập dữ liệu ở cấp độ chu trình.
Có thể thay đổi cấu hình ép giữa các sản phẩm không
Vâng. Mỗi công thức sản phẩm lưu trữ số lượng giai đoạn, vị trí giai đoạn, vận tốc, mục tiêu lực và thời gian giữ riêng. Các công thức nấu ăn được thu hồi từ HMI và việc chuyển đổi không yêu cầu điều chỉnh cơ học bộ truyền động.
Dữ liệu nào được ghi lại cho mỗi chu kỳ ép
Lực, vị trí, vận tốc và mô-men truyền động được lấy mẫu ở tần số 1 kHz và được lưu trữ trong mỗi chu kỳ. Dữ liệu được liên kết với bản ghi lô và có thể được xuất qua OPC UA hoặc CSV để đánh giá quy trình hoặc tài liệu cho khách hàng.
Máy có phù hợp cho các ứng dụng có lực cao không
Khung tiêu chuẩn có trọng lượng lên tới 25 tấn. Trên phạm vi này, ép thủy lực thường được chỉ định. Việc ép servo được chọn để đảm bảo độ chính xác và kiểm soát quá trình hơn là khả năng chịu lực tối đa.
Hệ thống truyền động cần bảo trì những gì
Việc bôi trơn vít bi được kiểm tra theo các khoảng thời gian xác định, thường là sau mỗi 1.000 giờ hoạt động. Đường ray dẫn hướng tuyến tính được làm sạch và bôi trơn lại trong cùng khoảng thời gian. Nên hiệu chuẩn cảm biến tải trọng 12 tháng một lần và việc thay pin bộ mã hóa tuân theo lịch trình của nhà sản xuất ổ đĩa.
Máy hoạt động như thế nào khi mất điện
Khi mất điện, bộ truyền động servo chuyển sang trạng thái dừng có kiểm soát và ram giữ nguyên vị trí cho đến khi phanh hoạt động. Quy trình khôi phục yêu cầu một chu kỳ quay trở lại trước khi tiếp tục sản xuất. Dữ liệu chu kỳ cho thiết bị bị gián đoạn được gắn cờ trong nhật ký.
Dụng cụ có thể được chia sẻ với máy thủy lực hoặc khí nén
Việc chia sẻ dụng cụ phụ thuộc vào giao diện lắp đặt và phạm vi lực. Khi sử dụng cùng một tấm tiêu chuẩn và phạm vi lực bao gồm lực nén cần thiết, bộ dụng cụ có thể được chuyển giao với các giá trị khe hở được ghi lại.
Điều gì quyết định đầu ra chu kỳ trên nền tảng này
Đầu ra của chu trình phụ thuộc vào độ dài hành trình, vận tốc của giai đoạn, thời gian giữ và kích thước chảo. Vận tốc tiếp cận giảm và thời gian giữ kéo dài sẽ làm giảm tốc độ đầu ra, trong khi biên dạng ngắn trên chảo nông tạo ra sản lượng cao hơn. Tỷ lệ thực tế được xác minh trong quá trình thử nghiệm chấp nhận tại nhà máy.
Tham chiếu độ lệch quy trình
Các tình huống quan sát được trong quá trình ép servo và các hành động khắc phục tương ứng.
Đường cong lực lệch khỏi hồ sơ được lưu trữ
Xem lại đường cong so với hồ sơ tham chiếu trong HMI. Kiểm tra tín hiệu cảm biến tải trọng xem có bị lệch so với thiết bị tham chiếu hay không. Xác nhận trọng lượng đổ đầy bột nằm trong giới hạn cho phép và xác minh trạng thái bôi trơn vít bi.
Ổ đĩa servo báo cáo tình trạng quá tải mô-men xoắn
Kiểm tra sự tắc nghẽn cơ học trong khu vực khuôn và xác nhận rằng ram di chuyển tự do trong hành trình. Xác minh mục tiêu lực chưa được đặt trên mức xếp hạng khung. Kiểm tra vít bi và ray dẫn hướng xem có bị nhiễm bẩn hoặc bôi trơn không đủ.
Độ lặp lại vị trí trôi qua một ca
Xác nhận bộ làm mát tủ ổ đĩa đang hoạt động và nhiệt độ môi trường xung quanh nằm trong mức thông số kỹ thuật. Kiểm tra khớp nối bộ mã hóa xem có phản ứng dữ dội không. Chạy chu trình dẫn đường và so sánh các giá trị vị trí với bản ghi chạy thử.
Thời gian chu kỳ vượt quá mục tiêu công thức
Xem lại cài đặt vận tốc giai đoạn so với công thức. Kiểm tra ma sát cơ học trong thanh dẫn hướng ram và xác minh rằng các khoảng thời gian bôi trơn đã được quan sát. Xác nhận bộ truyền động không ở chế độ giới hạn mô-men xoắn trong giai đoạn nén.
Các cạnh của chảo bị nứt sau khi nén
Giảm độ dốc nén ở giai đoạn bị ảnh hưởng để làm chậm lực tăng lên. Kéo dài thời gian giữ thêm 0,5 đến 1 giây. Xác minh độ hở của chày và khuôn và xác nhận độ ẩm của bột vẫn nằm trong dải khuyến nghị.
Dữ liệu chu kỳ bị thiếu trong nhật ký lô
Kiểm tra liên kết truyền thông giữa PLC và hệ thống ghi dữ liệu. Xác minh dung lượng lưu trữ trên thiết bị ghi nhật ký. Xác nhận bộ đếm chu kỳ chưa được đặt lại và kiểm tra đồng hồ PLC để đồng bộ hóa với mạng nhà máy.
Ghi chú tích hợp
Các yếu tố ảnh hưởng đến việc lắp đặt, tiện ích và hiệu suất lâu dài.
Chất lượng điện năng
Bộ truyền động servo được hưởng lợi từ nguồn cung cấp ổn định với độ méo sóng hài thấp. Khi nguồn cung cấp của nhà máy có sự thay đổi đáng kể, nên sử dụng lò phản ứng dòng hoặc bộ lọc hoạt động để bảo vệ thiết bị điện tử truyền động.
Sàn và độ rung
Máy yêu cầu sàn bằng phẳng với các điểm neo theo bản vẽ lắp đặt. Các miếng đệm cách ly làm giảm sự truyền lực phản lực vào các thiết bị xung quanh và cải thiện độ ổn định của vị trí.
Làm mát tủ
Tủ truyền động được làm mát bằng không khí và cần có khoảng trống cho luồng không khí xung quanh vỏ. Nhiệt độ môi trường xung quanh cửa hút của tủ phải duy trì trong phạm vi thông số kỹ thuật của bộ truyền động trong suốt ca làm việc.
Mạng và dữ liệu
Bộ điều khiển hỗ trợ xuất OPC UA và CSV. Cấu hình mạng được xác định trong quá trình vận hành để phù hợp với MES hoặc kiến trúc lịch sử của nhà máy, với mã định danh lô được ánh xạ tới hồ sơ sản xuất.