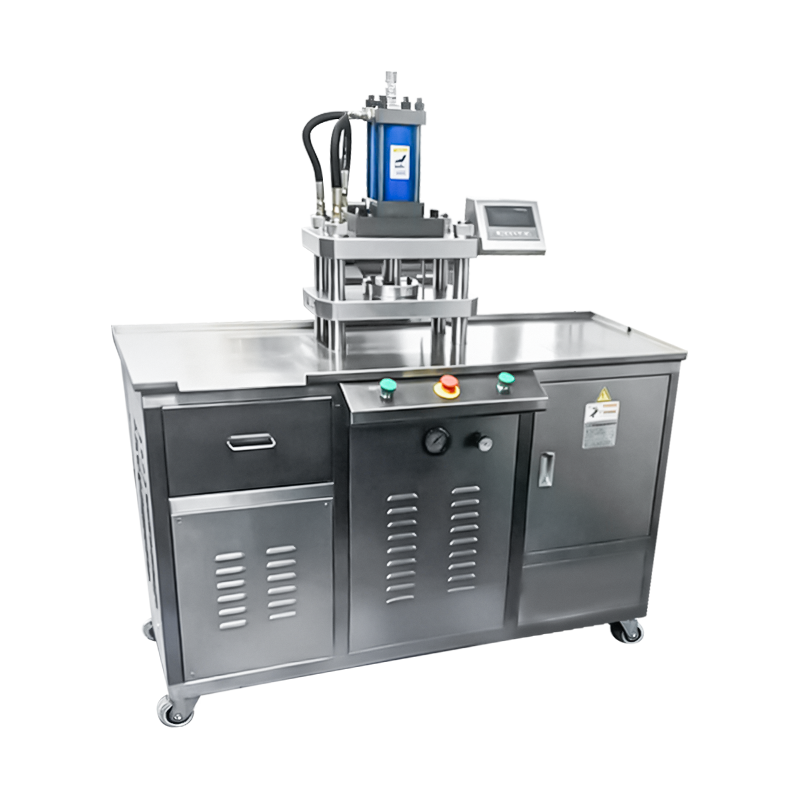
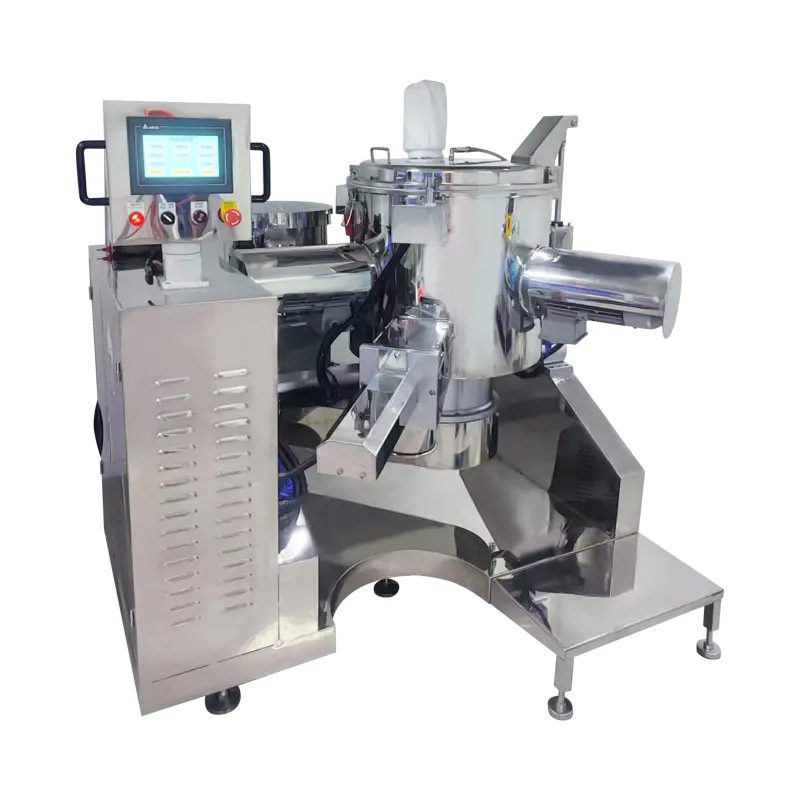
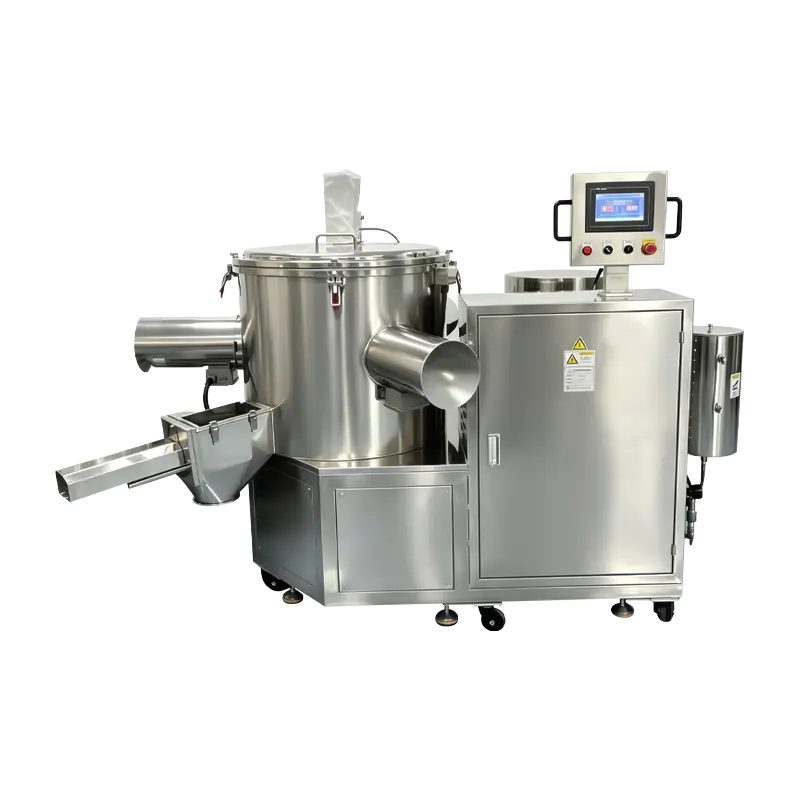
Máy ép bột mỹ phẩm thủy lực
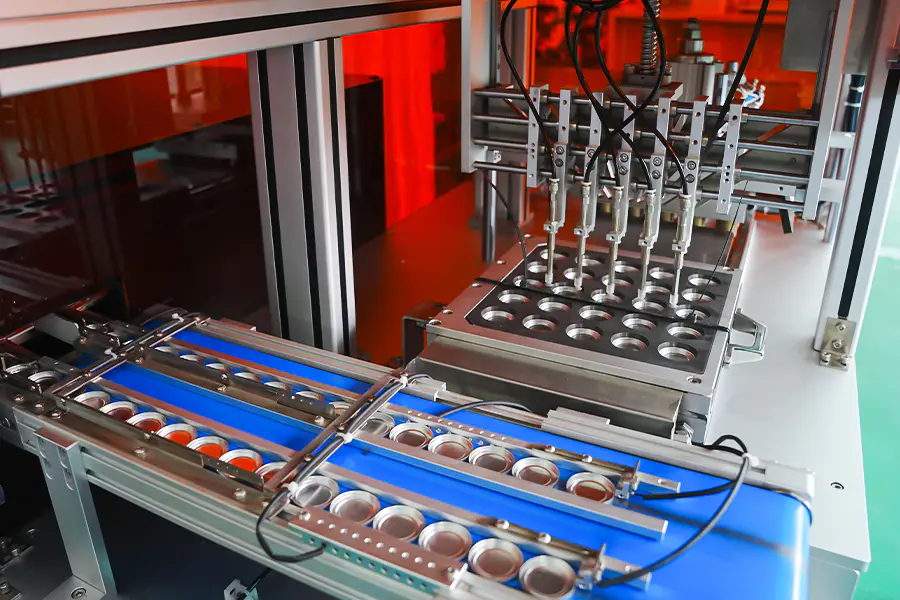
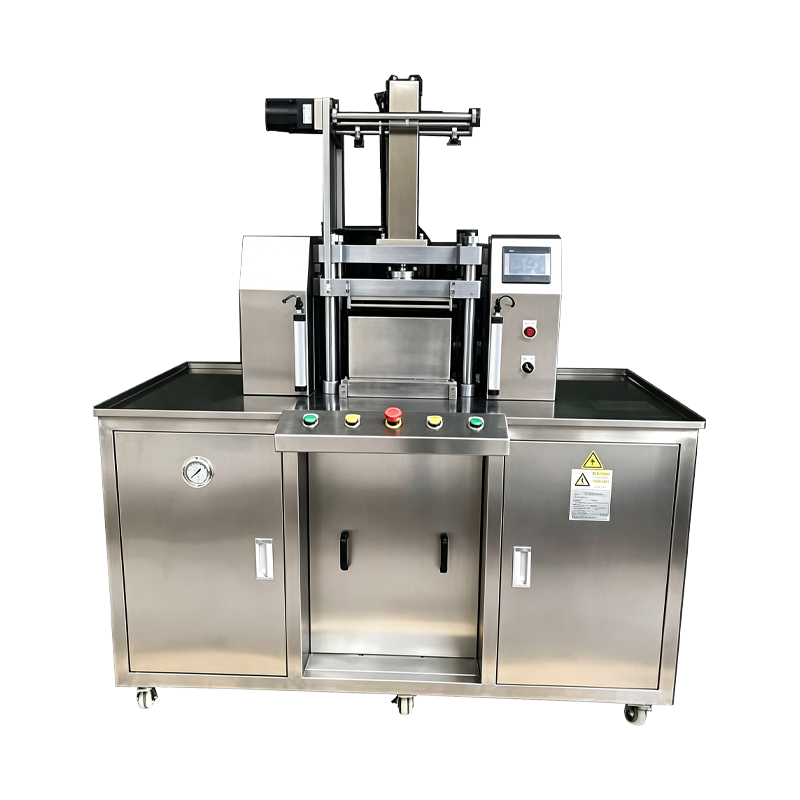
Một bệ ép thủy lực được thiết kế để nén bột mỹ phẩm rời thành các loại bánh và chảo đặc. Mạch thủy lực cung cấp lực cao với đường cong áp suất được kiểm soát, cho phép nén chặt các công thức chống lại lực ép cơ học. Máy được sử dụng để sản xuất phấn mắt, má hồng, kem nền, phấn bắt sáng và bột màu ép trong đó độ cứng của bánh và độ hoàn thiện bề mặt là các thông số được kiểm soát.
Lực lượng thủy lực cung cấp
Một mạch thủy lực khép kín duy trì áp suất thông qua hành trình nén, do đó các công thức đậm đặc đạt được độ cứng bánh mục tiêu mà không cần chu kỳ ép lặp đi lặp lại.
Đường cong áp suất có thể lập trình
Các giai đoạn tiếp cận, nén, giữ và nhả được cấu hình riêng trên HMI, cho phép cấu hình ép phù hợp với trạng thái dòng chảy của từng công thức.
Ổn định nhiệt
Dầu thủy lực được giữ trong dải nhiệt độ được kiểm soát thông qua mạch làm mát và làm nóng dầu, giữ cho độ nhớt và phản ứng lực ổn định trong suốt quá trình sản xuất kéo dài.
Buộc ghi dữ liệu
Lực, vị trí và thời gian giữ được ghi lại cho mỗi chu kỳ và được lưu trữ theo bản ghi lô, hỗ trợ truy xuất nguồn gốc quy trình và xem xét sai lệch.
Kiến trúc hệ thống thủy lực
Các tổ hợp chính xác định hành vi ép và kiểm soát quy trình.
Đơn vị điện
Bơm dịch chuyển biến thiên có điều khiển van tỷ lệ. Áp suất được điều chỉnh thông qua phản hồi vòng kín từ một cảm biến tải trọng gắn trên thanh nén. Bể chứa dầu bao gồm lọc, theo dõi mức độ và kiểm soát nhiệt độ.
Nhấn Ram
Xi lanh mạ crom cứng có chuyển động dẫn hướng để hạn chế độ lệch ngang khi chịu tải. Độ dài hành trình và tốc độ tiếp cận được đặt thông qua hệ thống điều khiển và ram có thể được định vị theo mức tăng dần cho các định dạng xoay nông.
Giao diện công cụ
Đục trên, chày dưới và khuôn được gắn trên một tấm tiêu chuẩn. Các bộ công cụ có thể hoán đổi cho nhau giữa các máy có cùng kích thước khung và các giá trị khe hở được ghi lại cho từng định dạng sản phẩm.
Tủ điều khiển
PLC, bộ điều khiển servo và rơle an toàn được đặt trong một tủ riêng. HMI cung cấp khả năng quản lý công thức, chỉnh sửa đường cong áp suất, lịch sử cảnh báo và bộ đếm sản xuất. Dữ liệu có thể được xuất qua OPC UA hoặc CSV.
Mạch an toàn
Bảo vệ PLd loại 3 với các cửa khóa liên động, dừng khẩn cấp kênh đôi và bảo vệ rèm nhẹ khi mở tải và dỡ hàng bằng tay. Áp suất thủy lực được truyền vào bất kỳ lỗ bảo vệ nào.
Dữ liệu kỹ thuật
Giá trị khung tiêu chuẩn Phạm vi lực và dụng cụ được chỉ định cho mỗi ứng dụng.
Công thức ứng dụng
Các loại bột và dạng sản phẩm được xử lý bằng cách ép thủy lực.
Phấn mắt mật độ cao
Hỗn hợp sắc tố dày đặc đòi hỏi lực duy trì để đạt được độ cứng mục tiêu. Đường cong áp suất nhiều giai đoạn làm giảm hiện tượng đóng nắp và nứt cạnh trên chảo sâu.
Phấn nền
Các chất nén có hàm lượng chất kết dính cao hơn được hưởng lợi từ thời gian giữ được kiểm soát, giúp chất kết dính chảy qua ma trận bột trước khi giải phóng.
Sắc tố ép
Các chất màu nặng và hỗn hợp khoáng chất được ép ở tốc độ tiếp cận thấp để hạn chế sự dịch chuyển của bột trong quá trình nén.
Bánh bột nướng
Bánh khổ lớn được ép với lực vừa phải với thời gian giữ lâu để đạt được độ đặc đồng nhất trước giai đoạn nướng.
Định dạng Pan dập nổi
Chảo có bề mặt nổi được ép ở tốc độ tiếp cận giảm để bảo toàn chi tiết trên mặt đục lỗ phía trên.
Máy nén nhiều lớp
Các giai đoạn điền và ép tuần tự tạo thành hai hoặc ba lớp nén với mật độ giữa các lớp được kiểm soát.
Tham chiếu độ lệch quy trình
Các tình huống ép thủy lực thường gặp và cách khắc phục tương ứng.
Lực giảm xuống dưới điểm đặt trong khi giữ
Kiểm tra phản hồi của van tỷ lệ và xác nhận điểm 0 của cảm biến tải trọng. Kiểm tra nhiệt độ dầu thủy lực, nhiệt độ này phải duy trì trong khoảng 35 đến 50 độ C. Xác minh việc nạp trước ắc quy và kiểm tra cài đặt giảm áp dựa vào hồ sơ máy.
Độ cứng của bánh thay đổi giữa các chu kỳ
Xác nhận giá trị thời gian giữ không bị trôi trong công thức đang hoạt động. Xác minh tính nhất quán của trọng lượng chiết rót thông qua cân kiểm tra nội tuyến. Kiểm tra mặt đục lỗ phía trên xem có bị tích tụ bột hay không, làm thay đổi khoảng cách nén hiệu quả.
Nhiệt độ dầu tăng trên dải hoạt động
Kiểm tra dòng làm mát dầu và xác nhận mạch làm mát không bị tắc. Kiểm tra mức dầu trong bình chứa và đổ thêm loại dầu được chỉ định. Giảm tạm thời tốc độ chu trình nếu nhiệt độ môi trường cao hơn phạm vi thiết kế và kiểm tra kết quả đọc của cảm biến nhiệt độ dựa trên thiết bị tham chiếu.
Đẩy lá chảo ngồi trong khuôn
Xác minh hành trình đẩy khớp với độ sâu khuôn của bộ dụng cụ hiện tại. Kiểm tra tấm đẩy xem có bị mòn hoặc lệch không. Xác nhận chày dưới quay trở lại hoàn toàn trước giai đoạn nạp tiếp theo và kiểm tra áp suất thủy lực tại mạch phun.
Chuyển động của Ram không được mượt mà
Kiểm tra các ray dẫn hướng xem có bị nhiễm bẩn không và kiểm tra việc bôi trơn. Kiểm tra bề mặt thanh xi lanh để ghi điểm. Xác nhận van tỷ lệ không bị dính và xem lại lịch sử cảnh báo xem có bất kỳ xung áp suất nào được ghi lại trong hành trình hay không.
Báo động thủy lực trong chu kỳ
Đọc mã cảnh báo trên HMI và kiểm tra cảm biến liên quan. Kiểm tra mức dầu, chênh lệch áp suất của bộ lọc và nhiệt độ. Xác nhận mạch dừng khẩn cấp đã được đóng và đặt lại cảnh báo ở bảng điều khiển trước khi tiếp tục sản xuất.
Ghi chú triển khai
Các yếu tố ảnh hưởng đến việc lắp đặt, vận hành và hiệu suất lâu dài.
Yêu cầu nền tảng
Máy yêu cầu sàn bằng phẳng có khả năng cách ly rung được đánh giá để có lực ép tối đa. Các điểm neo được xác định trong bản vẽ lắp đặt để hạn chế độ võng khi chịu tải.
Lựa chọn dầu thủy lực
Loại dầu được chọn dựa trên phạm vi nhiệt độ môi trường xung quanh tại địa điểm lắp đặt. Cấp độ chỉ định được ghi lại trong sổ tay bảo trì và phải được sử dụng trong quá trình bổ sung và thay dầu.
Lưu trữ dụng cụ
Bộ đột và khuôn nên được bảo quản trong giá đỡ chuyên dụng có lớp phủ bảo vệ. Điều kiện bảo quản và quy trình xử lý được ghi lại để bảo quản bề mặt hoàn thiện giữa các đợt sản xuất.
Khoảng thời gian bảo trì
Lịch trình được đề xuất bao gồm phân tích dầu sau mỗi 1.500 giờ, thay thế bộ lọc sau mỗi 2.000 giờ, kiểm tra đột dập và khuôn dập sau mỗi 500 giờ và hiệu chỉnh cảm biến tải trọng sau mỗi 12 tháng.