Đang tải chảo
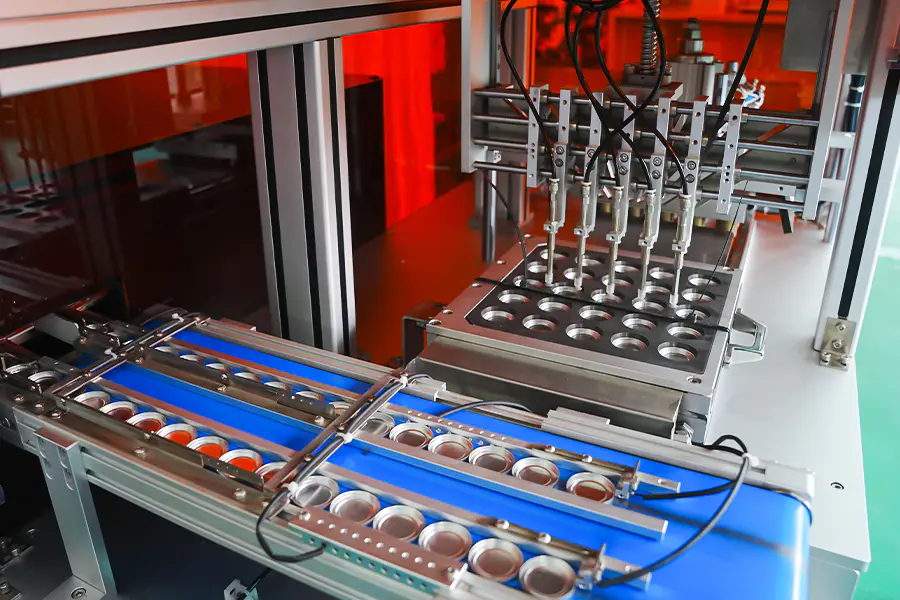
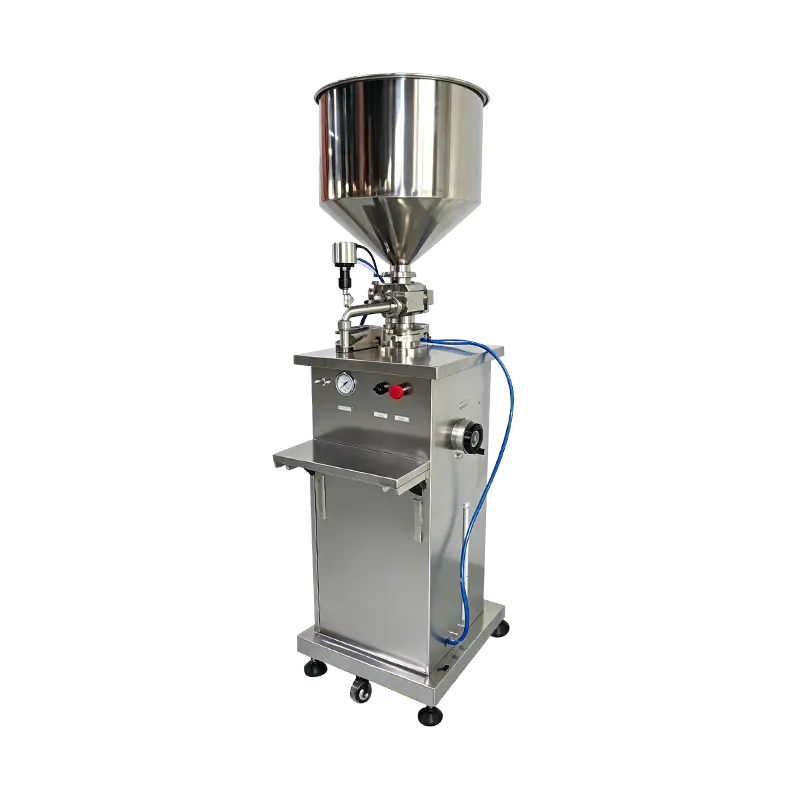
Các chảo rỗng được đưa từ khay đựng hoặc bát rung vào tấm định mức. Sự hiện diện của chảo được xác nhận bằng cảm biến trước khi chu trình tiến tới trạm nạp.
Định lượng bột
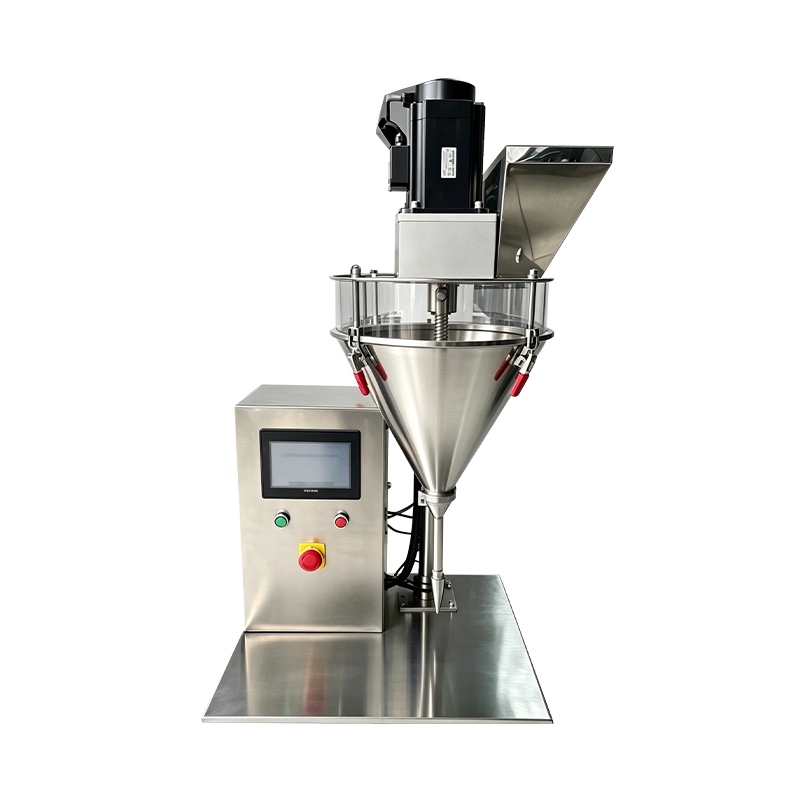
Máy khoan điều khiển bằng servo làm đầy từng chảo theo trọng lượng công thức. Giá trị lấp đầy được xác minh bằng cân kiểm tra nội tuyến và các đĩa vượt quá dung sai sẽ được gắn cờ để từ chối.
Lên cấp
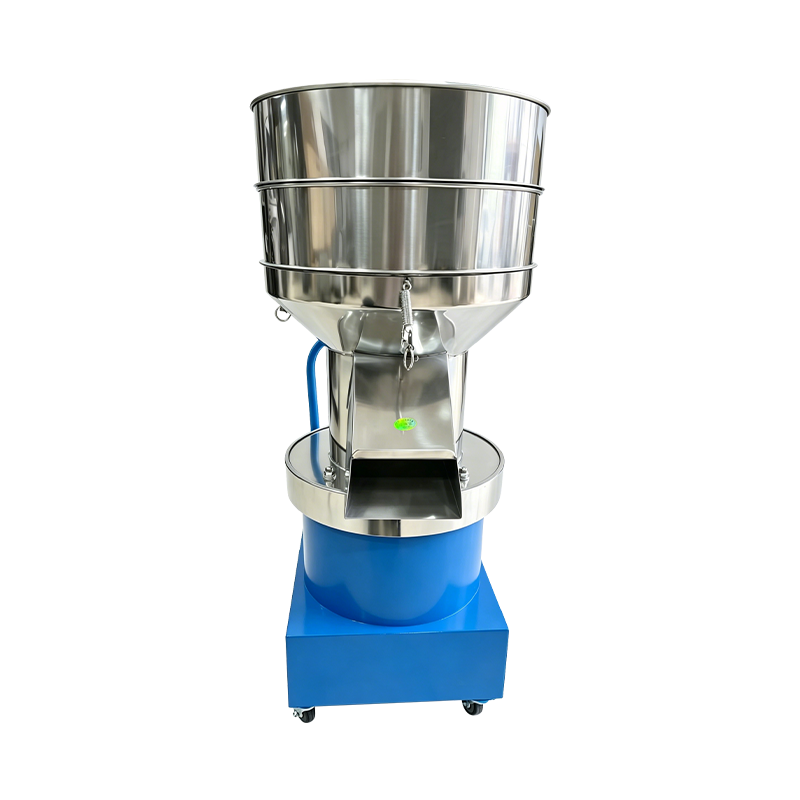
Một cái nạo hoặc tấm rung sẽ san bằng lớp bột bên trong chảo. Bước này làm giảm sự thay đổi mật độ trước khi chày tiếp xúc với bề mặt bột.
Nhấn
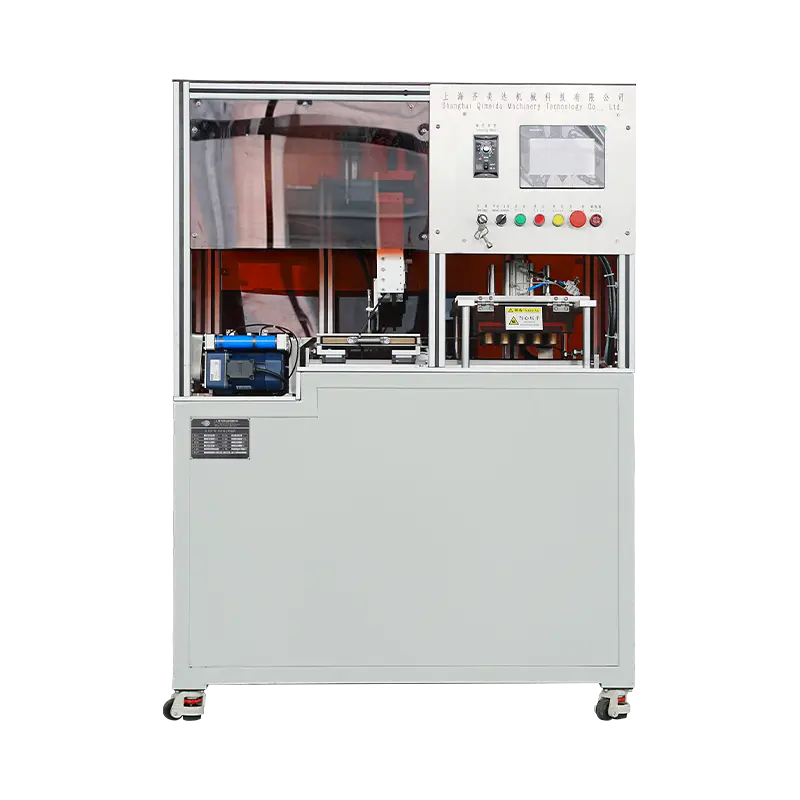
Cú đấm phía trên giảm xuống lực đặt và giữ giá trị dừng của công thức. Dữ liệu áp suất và vị trí được ghi lại cho từng chảo riêng lẻ.
Phóng ra
Chảo ép được nâng lên khỏi khuôn và chuyển đến băng tải xả hoặc bộ phận nạp khay. Hành trình phóng được đặt theo độ sâu chảo.
Xác minh
Chiều cao, trọng lượng và tình trạng bề mặt của chảo được kiểm tra tại điểm kiểm tra. Dữ liệu được liên kết với bản ghi lô để truy xuất nguồn gốc.
Năng lực cốt lõi
Các chức năng được cấu hình để sản xuất phấn mắt.
Dụng cụ định hình chảo
Dụng cụ chảo hình tròn, hình vuông, hình chữ nhật, hình bầu dục và hình dạng tùy chỉnh được hỗ trợ thông qua một tấm khuôn có thể hoán đổi cho nhau. Việc chuyển đổi tuân theo một quy trình công cụ được ghi lại.
Bí quyết cụ thể về bóng râm
Mỗi màu và công thức lưu trữ trọng lượng, lực, thời gian dừng và cài đặt phóng riêng. Việc thu hồi công thức được thực hiện từ HMI mà không cần điều chỉnh cơ học.
Làm đầy bảng màu nhiều chảo
Tấm đánh chỉ mục có thể mang nhiều vị trí xoay, do đó, một số sắc thái cho một bảng màu sẽ được điền và nhấn trong cùng một nhóm chu kỳ.
Dập nổi bề mặt ép
Hỗ trợ các cú đấm phía trên có logo, hoa văn hoặc hình dạng vòm. Tốc độ tiếp cận và độ dốc nén được giảm cho công cụ hỗ trợ.
Kiểm tra trọng lượng nội tuyến
Cân kiểm tra sau trạm nạp sẽ xác nhận trọng lượng chảo so với giá trị công thức. Các chảo vượt quá dung sai sẽ được chuyển hướng trước khi nhấn.
Báo cáo cấp lô
Trọng lượng nạp, lực ép, số đĩa và số lượng phế phẩm được ghi lại theo từng mẻ. Dữ liệu có thể được xuất qua OPC UA hoặc CSV để đánh giá chất lượng.
Dữ liệu kỹ thuật
Giá trị cấu hình tiêu chuẩn. Kích thước chảo, phạm vi lực và dụng cụ được xác định cho mỗi dự án.
sản xuất phù hợp
Nơi máy ép phấn mắt được triển khai trong sản xuất mỹ phẩm.
Khối lượng bóng đơn chạy
Chạy một màu duy nhất trong thời gian dài trên các kích thước chảo tiêu chuẩn, với độ ổn định đầu ra được duy trì qua các ca làm việc và độ cứng của chảo nhất quán.
Sản xuất bìa bảng màu
Bảng màu nhiều màu trong đó một số bảng màu được sản xuất và lắp ráp theo trình tự phối hợp cho một định dạng bảng màu duy nhất.
Phạm vi theo mùa và giới hạn
Các chiến dịch hàng loạt nhỏ hơn trong đó việc thu hồi công thức và thời gian chuyển đổi ngắn hỗ trợ chuyển đổi thường xuyên giữa các sắc thái và định dạng xoay.
Chảo dập nổi và đặc biệt
Chảo có bề mặt nổi, hình dạng vòm hoặc kết cấu hoàn thiện, trong đó các thông số ép được điều chỉnh để bảo vệ chi tiết đục lỗ.
Đơn vị mẫu và khuyến mại
Giảm cài đặt lực và chu kỳ ngắn hơn cho đĩa đựng mẫu và định dạng quảng cáo mà không thay đổi thiết lập máy.
Cùng tồn tại nhiều dòng
Được triển khai cùng với các nền tảng nhấn khác, nơi các định dạng phấn mắt yêu cầu một dòng sản phẩm chuyên dụng dành cho các công cụ và công thức nấu ăn chuyên dụng.
Câu hỏi thường gặp
Các câu hỏi thường gặp được nêu ra trong quá trình đánh giá và tích hợp dây chuyền. Chọn một câu hỏi để mở rộng câu trả lời.
Máy có thể xử lý những định dạng bảng phấn mắt nào
Các chảo tròn, vuông, hình chữ nhật, hình bầu dục và hình dạng tùy chỉnh được hỗ trợ thông qua các tấm khuôn có thể hoán đổi cho nhau. Phạm vi tiêu chuẩn bao gồm đường kính từ 15 mm đến 45 mm hoặc diện tích tương đương, với các định dạng lớn hơn có sẵn theo yêu cầu.
Trọng lượng đổ đầy được kiểm soát như thế nào cho mỗi chảo
Bột được định lượng bằng máy khoan điều khiển bằng servo sử dụng phương pháp đổ đầy thể tích. Cân kiểm tra nội tuyến xác nhận trọng lượng so với giá trị công thức và các đĩa cân vượt quá dung sai sẽ được chuyển hướng trước khi nhấn. Trọng lượng lấp đầy thường được giữ trong khoảng cộng hoặc trừ 0,03 g.
Có thể tạo ra nhiều sắc thái trong cùng một chu kỳ không?
Vâng. Tấm chỉ mục mang nhiều vị trí xoay và mỗi vị trí có thể chạy cùng một công thức tạo bóng hoặc khác nhau. Điều này phù hợp với việc sản xuất theo bảng màu trong đó một số sắc thái được nhấn theo trình tự phối hợp.
Dự kiến thời gian chuyển đổi dụng cụ
Việc thay đổi bộ công cụ đầy đủ thường mất từ 20 đến 40 phút, tùy thuộc vào hình dạng chảo và số lượng vị trí cần cập nhật. Dụng cụ được lưu trữ theo mã công thức và được sắp xếp trước khi chuyển đổi để giảm thiểu thời gian ngừng hoạt động.
Máy xử lý chảo dập nổi hay chảo hình vòm như thế nào?
Đối với dụng cụ dập nổi và hình vòm, tốc độ tiếp cận và độ dốc nén được giảm xuống và thời gian lưu giữ được điều chỉnh theo công thức. Điều này bảo toàn chi tiết bề mặt trên mặt chày và hạn chế nứt xung quanh mép chảo.
Dữ liệu nào được ghi lại mỗi đợt
Trọng lượng nạp, lực ép, thời gian dừng, số đĩa và số lượng phế phẩm được ghi lại theo từng mẻ. Dữ liệu cấp chu kỳ có thể được xuất qua OPC UA hoặc CSV để đánh giá quy trình và tài liệu chất lượng.
Khoảng thời gian bảo trì áp dụng cho máy in
Nên kiểm tra chày và khuôn sau mỗi 500 giờ, vệ sinh mũi khoan và hệ thống định lượng mỗi khi thay đổi sắc thái, hiệu chỉnh bộ chỉ số sau mỗi 1.000 giờ và xác minh cảm biến tải trọng mỗi 12 tháng. Hồ sơ được lưu giữ cùng với nhật ký bảo trì máy.
Máy có thể tích hợp với dây chuyền lắp ráp bảng màu hiện có không
Vâng. Trạm xả cung cấp tín hiệu xác định vị trí mà thiết bị lắp ráp bảng màu hoặc khay nạp phía sau có thể sử dụng để căn chỉnh và sắp xếp thứ tự. Yêu cầu tích hợp được xác định trong quá trình lập kế hoạch bố trí dây chuyền.
Tham chiếu độ lệch quy trình
Các tình huống quan sát được trong quá trình nhấn mí mắt và các biện pháp khắc phục tương ứng.
Các cạnh của chảo bị nứt sau khi nhấn
Kéo dài thời gian dừng thêm 0,3 đến 0,8 giây và giảm độ dốc nén. Xác minh khe hở chày và khuôn so với hồ sơ dụng cụ. Xác nhận độ ẩm của bột vẫn nằm trong khoảng từ 1 đến 3 phần trăm.
Trọng lượng lấp đầy khác nhau ở các vị trí
Chạy quy trình hiệu chỉnh theo từng vị trí cho mũi khoan bị ảnh hưởng. Xác nhận độ đồng nhất của mật độ khối bột trong phễu và kiểm tra vít khoan xem có bị mòn không. Xác minh mức phễu vẫn ở mức trên 30 phần trăm trong quá trình sản xuất.
Bột dính vào cú đấm phía trên
Giảm lực ép từ 10 đến 15 phần trăm và rút ngắn thời gian giữ. Đánh bóng bề mặt chày và xác nhận góc nhả phù hợp với thông số kỹ thuật của dụng cụ. Kiểm tra nhiệt độ và độ ẩm của bột trước khi sản xuất.
Chảo không được đẩy ra hoàn toàn khỏi khuôn
Xác minh hành trình phóng phù hợp với cài đặt độ sâu chảo. Kiểm tra thanh đẩy xem có bị nhiễm bẩn không và làm sạch thành khuôn. Xác nhận chày dưới trở lại hoàn toàn trước giai đoạn điền tiếp theo.
Hoa văn dập nổi mờ trên bề mặt chảo
Giảm tốc độ tiếp cận ở giai đoạn bị ảnh hưởng và giảm tốc độ tiếp xúc. Kiểm tra mặt chày xem có tích tụ bột hay không và kiểm tra độ mòn của dụng cụ. Tăng thời gian giữ một chút để cho phép mẫu đăng ký trước khi phát hành.
Kiểm tra số lượng bị loại bỏ của cân định lượng vượt quá phạm vi bình thường
Xác minh việc hiệu chuẩn cân kiểm tra bằng cân tham chiếu. Kiểm tra mũi khoan và thùng định lượng để phát hiện bột tích tụ. Xác nhận nguồn cung cấp bột không thay đổi về kích thước hạt hoặc độ ẩm giữa các lô.
Ghi chú tích hợp
Các yếu tố ảnh hưởng đến việc lắp đặt, tiện ích và hoạt động lâu dài.
Cung cấp bột
Nên sử dụng phễu đệm có phản hồi mức ở thượng nguồn. Bột phải khô, không bị vón cục và nằm trong phạm vi kích thước hạt quy định trước khi nạp.
Chuyển tiếp hạ lưu
Trạm xả tương thích với việc vận chuyển bằng băng tải, nạp khay hoặc gắp và đặt bằng robot. Tín hiệu xác định vị trí hỗ trợ sắp xếp xuôi dòng và căn chỉnh bảng màu.
Lưu trữ dụng cụ
Bộ đột và khuôn nên được bảo quản trong giá có dán nhãn với lớp phủ bảo vệ. Các bản ghi dụng cụ có giá trị giải phóng mặt bằng đi kèm với từng định dạng chảo và mã công thức.
Lập kế hoạch bảo trì
Khoảng thời gian được đề xuất bao gồm kiểm tra đột và khuôn sau mỗi 500 giờ, hiệu chỉnh bộ chỉ mục sau mỗi 1.000 giờ, làm sạch mũi khoan ở mỗi lần thay đổi màu sắc và xác minh cảm biến tải trọng mỗi 12 tháng.