Thiết bị chính cho dây chuyền sản xuất bột mỹ phẩm hoàn chỉnh: Hướng dẫn năm 2026
Time: Sep 05, 2026
Lập kế hoạch cho một dây chuyền sản xuất phấn nén, phấn nền, phấn má hồng, phấn mắt hoặc phấn tạo khối, là một bài tập về năng lực trước khi nó là một bài tập về máy móc. Bạn bắt đầu với sản lượng mục tiêu tính bằng chảo mỗi phút, sau đó thực hiện ngược lại qua từng giai đoạn quy trình để xác định chuỗi thiết bị. Một dòng trông hoàn chỉnh trên giấy nhưng không khớp về công suất sẽ khiến máy ép không hoạt động trong khi máy trộn ngừng hoạt động.
Một dây chuyền sản xuất bột mỹ phẩm hoàn chỉnh trải qua bảy giai đoạn: cân nguyên liệu thô, trộn trước, nghiền thành bột, trộn, đổ khuôn, ép và hoàn thiện. Thiết bị bị thiếu hoặc không đủ kích thước ở bất kỳ giai đoạn nào đều tạo ra tổn thất có thể đo lường được, bao gồm thời gian chu kỳ chậm hơn, tỷ lệ loại bỏ cao hơn, xử lý thủ công nhiều hơn và chất lượng sản phẩm không nhất quán. Hướng dẫn này xác định các thiết bị chính trong từng giai đoạn, cùng với các thông số kỹ thuật thực tế để lập kế hoạch cho dây chuyền cân bằng.
Những gì thuộc về một dây chuyền sản xuất bột mỹ phẩm hoàn chỉnh?
Mỗi dây chuyền bột ép đều tuân theo cùng một logic quy trình, do đó bạn có thể lập kế hoạch thiết bị theo trình tự quy trình thay vì xung quanh từng sản phẩm.
| sân khấu | Thiết bị cốt lõi | Đặc điểm kỹ thuật điển hình | Hiệu ứng trên đường dây |
| 1. Cân | Trạm định lượng và cân tự động | /- Độ chính xác 2 g đối với nguyên liệu vi lượng | Ngăn chặn việc từ chối hàng loạt |
| 2. Trộn trước | Máy trộn ruy băng hoặc máy trộn cắt cao | Khối lượng làm việc 100 đến 500 L | Phân tán sắc tố đồng đều |
| 3. Nghiền thành bột | Máy nghiền khí hoặc máy nghiền pin | Kích thước hạt trung bình 15 đến 25 micron | Ép êm, ít gãy rụng |
| 4. Pha trộn | Máy xay sinh tố chữ V hoặc máy xay hình nón | Kích thước lô 200 đến 1000 L | Tính nhất quán của màu sắc cuối cùng |
| 5. Đổ đầy chảo | Máy rót bột nhiều đầu | 40 đến 60 chảo mỗi phút | Trọng lượng lấp đầy ổn định |
| 6. Nhấn | Máy ép bột tháp thủy lực | Lực ép 5 đến 15 tấn, nhiều khoang | Sản lượng cao, ít vết nứt hơn |
| 7. Hoàn thiện | Khử bụi, lau, lắp ráp băng tải | Nội tuyến với báo chí | Trình bày sản phẩm sạch |
Một dây chuyền chỉ bền ở giai đoạn nghiền và trộn của nó. Nếu bột đến máy ép với kích thước hạt không nhất quán thì không có cài đặt máy ép nào có thể khắc phục được các vết nứt, kết cấu thô hoặc các vệt màu.
Thiết bị trộn và giảm kích thước: Tổ chức chất lượng
Trộn trước là khâu quyết định chất lượng của công thức. Máy trộn ruy băng 500 lít hoàn thành mẻ nền trong vòng 8 đến 12 phút và mức độ cắt mà nó áp dụng sẽ xác định mức độ phân tán đồng đều của các sắc tố và chất kết dính.
- Máy trộn ruy băng: pha trộn nhẹ nhàng để có sự đồng nhất về màu sắc trong khi vẫn giữ được cấu trúc sắc tố.
- Máy trộn tốc độ cao: phân tán nhanh hơn đối với các chất màu kỵ nước và khó ướt hơn.
- Máy nghiền khí: giảm kích thước hạt xuống phạm vi 15 đến 25 micron mà không tích tụ nhiệt.
- Máy nghiền ghim: một giải pháp thay thế tiết kiệm chi phí giúp tăng thêm nhiệt, tốt nhất cho các công thức ổn định.
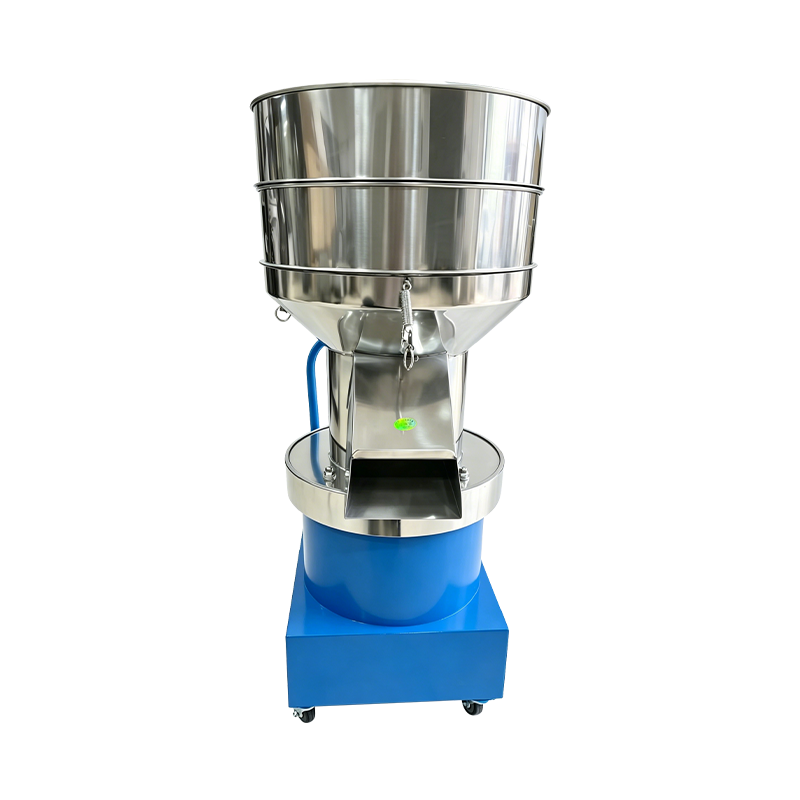
- Máy sàng hoặc sàng: loại bỏ các hạt quá lớn và tạp chất trước khi đổ đầy.
Kích thước hạt là biến số có thể kiểm soát được nhiều nhất giữa quá trình trộn và ép. Bột nén thường ép tốt ở độ d50 từ 20 đến 30 micron. Dưới 10 micron bột kết tụ lại; trên 60 micron, kết cấu sẽ hiện rõ trên bánh ép.
Đổ đầy và ép chảo: Cốt lõi của dây chuyền
Đổ đầy chảo đo lượng bột chính xác vào mỗi chảo, và máy ép bột sẽ chuyển đổi lượng bột đổ đầy đó thành một khối nhỏ gọn với độ cứng và bề mặt hoàn thiện xác định.
Máy ép bột tháp pháo
Thiết kế quay nhiều khoang chạy ở tốc độ 40 đến 60 chảo mỗi phút. Nguồn cấp dữ liệu liên tục giúp dây chuyền luôn hoạt động và phù hợp với khối lượng hàng năm trên 5 đến 10 triệu chảo. Lực ép thường dao động từ 6 đến 15 tấn tùy theo mật độ nén yêu cầu.
Máy ép một trạm
Sản xuất 8 đến 15 chảo mỗi phút với sự thay đổi dụng cụ trong vài phút. Chi phí vốn thấp hơn và tính linh hoạt cao khiến nó trở thành lựa chọn phù hợp cho các đợt phát triển, thời gian ngắn và thay đổi màu sắc thường xuyên.
- Đặt độ sâu lấp đầy và xác nhận trọng lượng lấp đầy mục tiêu trên bộ định lượng.
- Điều chỉnh tốc độ di chuyển của chày để tránh bột bị thổi bay trong quá trình nén.
- Đặt lực nén và thời gian dừng theo độ cứng công thức.
- Điều chỉnh tốc độ phóng để tránh sứt mẻ cạnh và sượt qua bề mặt.
Một máy ép tháp pháo 10 khoang chạy với tốc độ sáu chu kỳ mỗi phút tạo ra 60 chảo mỗi phút, khoảng 28.000 chảo trong một ca làm việc kéo dài 8 giờ. Nhịp điệu đó đòi hỏi các trạm chiết rót, kiểm tra và đóng gói phải có cùng tốc độ.
Thiết bị phụ trợ giữ cho dây chuyền bột ổn định
Các hệ thống phụ trợ hiếm khi xuất hiện trong sơ đồ dây chuyền nhưng chúng thúc đẩy thời gian hoạt động và chất lượng sản phẩm nhiều hơn bất kỳ máy sản xuất đơn lẻ nào.
- Thu gom bụi chống cháy nổ: thu giữ bột mịn, giảm nguy cơ nổ và cho phép thu hồi vật liệu.
- Kiểm soát độ ẩm: giữ cho khu vực đóng gói có độ ẩm tương đối dưới 50 đến 55 phần trăm để bảo vệ nguyên liệu thô hút ẩm.
- Cung cấp khí nén: cung cấp cho bộ truyền động khí nén và cấp năng lượng để làm sạch các chảo đúc.
- Tiếp đất tĩnh và ion hóa: ngăn chặn điện tích tĩnh gây ra sự trôi trọng lượng và bám bột.
- Trạm làm sạch tại chỗ: rút ngắn thời gian chuyển đổi giữa các màu và công thức.
Kiểm tra dung sai và thiết bị kiểm soát chất lượng
Thiết bị kiểm soát chất lượng hoạt động bên trong dây chuyền chứ không phải trong phòng thí nghiệm riêng biệt. Kiểm tra nội tuyến phát hiện lỗi trước khi chúng tích tụ trong phễu hoặc đến trạm đóng gói.
| Trạm kiểm soát chất lượng | Đo lường | Dung sai điển hình |
| Kiểm tra cân | Đổ đầy trọng lượng | /- 2% mục tiêu |
| Cảm biến vết nứt và chip | Tính toàn vẹn bề mặt | Kiểm tra nội tuyến 100 phần trăm |
| Máy dò kim loại | Ô nhiễm kim loại màu và kim loại màu | Dưới 0,7 mm sắt, dưới 1,2 mm không gỉ |
| Máy đo độ cứng | Độ cứng nhỏ gọn | Lực thụt 3 đến 8 kg, lấy mẫu |
Một dây chuyền được thiết kế tốt sẽ giữ tỷ lệ từ chối dưới 1,5%. Với QC nội tuyến, bạn có thể theo dõi từng sản phẩm bị loại bỏ đến một trạm cụ thể thay vì chiết khấu toàn bộ lô sản xuất.
Định cỡ dây chuyền phù hợp với mục tiêu sản xuất của bạn
Việc lựa chọn thiết bị bắt đầu bằng mục tiêu sản xuất hàng năm chứ không phải bằng tài liệu quảng cáo về máy móc. Các nhà sản xuất như Shanghai Qimeida Machinery Technology Co., Ltd. xây dựng các giải pháp ép bột tự động phù hợp với tổ hợp sản phẩm và công suất của khách hàng.
5-15 phút
Phạm vi lực ép điển hình cho mỹ phẩm dạng bột nén
40-60
Phạm vi đầu ra tính bằng chảo trên phút đối với máy ép tháp pháo cỡ trung
28.800
Chảo mỗi ca tám giờ với tốc độ 60 chảo mỗi phút
<1,5%
Tỷ lệ từ chối dòng mục tiêu với QC nội tuyến đầy đủ
Tỷ trọng đầu tư điển hình theo nhóm thiết bị trong một dây chuyền sản xuất bột hoàn chỉnh.
Máy ép bột
32%
Hệ thống làm đầy chảo
18%
Trộn và giảm kích thước
16%
Phụ trợ và thu gom bụi
14%
QC và kiểm tra
10%
Lắp ráp và đóng gói
10%
Đầu tư khôn ngoan có nghĩa là cân bằng ngân sách báo chí với ngân sách pha trộn và xay xát. Máy ép quyết định đầu ra, nhưng máy trộn và nhà máy quyết định liệu sản phẩm có thể bán được trên thị trường hay không. Trước tiên, hãy xác định kích thước hạt và thông số kỹ thuật về độ ẩm, sau đó điều chỉnh công suất ép phù hợp với mục tiêu sản xuất.
Câu hỏi thường gặp: Thiết bị sản xuất bột mỹ phẩm
Dưới đây là những câu hỏi phổ biến nhất mà các nhà quản lý nhà máy và nhóm dự án đặt ra khi lập kế hoạch cho dây chuyền sản xuất bột ép.
Đối với hầu hết các dây chuyền mới, công suất đệm cao hơn mục tiêu hàng năm từ 15 đến 20 phần trăm sẽ giúp giảm bớt sự thay đổi màu sắc, dừng bảo trì và tăng trưởng sản phẩm trong tương lai.
Dây chuyền sản xuất bột mỹ phẩm có những loại máy nào?
Một dây chuyền hoàn chỉnh bao gồm một trạm cân, máy trộn băng hoặc máy cắt tốc độ cao, máy nghiền khí hoặc máy nghiền chốt, máy sàng, máy đổ đầy chảo nhiều đầu, máy ép bột thủy lực, băng tải hoàn thiện, máy cân kiểm tra, máy dò kim loại và hệ thống thu gom bụi.
Nguyên nhân khiến bột ép bị nứt, vỡ vụn?
Vết nứt thường xuất hiện do kích thước hạt thô hoặc không đồng đều, hàm lượng chất kết dính thấp hoặc chu trình ép không đủ thời gian dừng. Tốc độ đẩy bánh ra cũng quan trọng vì tốc độ đẩy ra quá nhanh sẽ làm rách mép bánh. Việc sửa đường cong xay và điều chỉnh chu trình ép sẽ giải quyết được hầu hết các trường hợp.
Làm thế nào để bạn lựa chọn giữa máy ép tháp pháo và máy ép một trạm?
Chọn máy dập tháp pháo khi sản lượng hàng năm vượt quá khoảng 5 đến 10 triệu chảo và việc thay đổi sản phẩm là không thường xuyên. Chọn máy ép một trạm cho các đợt phát triển, chạy ngắn và thay đổi màu thường xuyên, sau đó chuyển sang công suất tháp pháo sau khi khóa công thức.
Làm thế nào để bạn tính toán công suất đường dây bạn cần?
Làm ngược lại khối lượng mục tiêu hàng năm chia cho số ngày hoạt động và số giờ làm ca để có được số chảo cần thiết mỗi phút. Máy ép xác định tốc độ đó, cỡ lô máy trộn phải giữ cho nó được cấp liệu, đồng thời trạm chiết rót và trạm QC phải theo kịp tốc độ. Thêm bộ đệm 15 đến 20 phần trăm để thay đổi màu sắc và bảo trì.
TIN TỨC được đề xuất:
Cách xây dựng dây chuyền sản xuất hiệu quả cho mỹ phẩm dạng bột ép
Máy nạp chảo hoàn toàn tự động cải thiện dây chuyền ép bột mỹ phẩm như thế nào
Cách chọn máy trộn bột mỹ phẩm dựa trên công suất sản xuất: Hướng dẫn đầy đủ
Cách tự động hóa cải thiện hiệu quả trong quy trình sản xuất bột mỹ phẩm
Chất lượng bột ép trong sản xuất mỹ phẩm: Giải thích các yếu tố chính
Lợi ích chính của thiết bị xử lý bột tự động trong sản xuất mỹ phẩm
Sản phẩm liên quan
Bản quyền© Shanghai Qimeida Machinery Technology Co., Ltd. Bảo lưu mọi quyền.
Các nhà sản xuất máy móc mỹ phẩm chuyên nghiệp tùy chỉnh
