Những thách thức về chế biến bột trong sản xuất mỹ phẩm và cách giải quyết chúng
Time: Sep 05, 2026
Dây chuyền sản xuất phấn má dạng nén tại nhà máy OEM đã tăng gấp đôi tỷ lệ loại bỏ từ 4% lên 23% trong vòng chưa đầy hai giờ khi hỗn hợp trộn sơ bộ bắt đầu tràn qua phễu chiết rót. Những người vận hành đã tăng cường độ máy rung, làm chậm máy ép quay từ 40 lên 22 nét mỗi phút mà vẫn thấy các cạnh bị nứt và phần giữa có phấn trên gần như mọi viên thứ mười. Công thức không thay đổi. Độ ẩm đã tăng từ 0,3% lên 0,8% sau một đêm ẩm ướt và ảnh hưởng lan đến mọi trạm ở hạ lưu.
Năm lỗi thường gặp khi xử lý bột trong các dòng mỹ phẩm
Các dòng bột mỹ phẩm không thành công ở năm chế độ có thể nhận biết: phân tán, phân kênh, ngập nước, dòng chảy thất thường và đóng bánh. Mỗi chế độ có một cơ chế riêng biệt, triệu chứng đầu tiên có thể nhìn thấy và chi phí khác nhau trên dây chuyền.
Ratholing là tình trạng dòng chảy trong đó bột thải qua một kênh hẹp thẳng đứng phía trên đầu ra của phễu trong khi vật liệu xung quanh vẫn bị khóa tại chỗ. Nó khác với việc bắc cầu, trong đó bột bay hoàn toàn qua đầu ra và dừng mọi quá trình phóng điện.
Ratholing bỏ đói máy ép mà không dừng nó hoàn toàn, điều này khiến nó khó phát hiện hơn là bắc cầu. Kênh dẫn nước cũng cùng một loại hư hỏng: một đường dẫn dòng chảy hẹp mở ra, nhưng phần lớn phễu vẫn đứng yên cho đến khi sự sụt giảm đột ngột làm mất ổn định lớp đệm. Lũ lụt xảy ra khi khối lượng sụt giảm đó sục khí và chảy như chất lỏng, chạy đua qua bộ cấp liệu và làm đầy các khoang khuôn. Dòng chảy thất thường xen kẽ giữa dòng chảy tự do và không có dòng chảy, và các hạt kết dính lại thành từng cục làm tắc nghẽn màn hình, bộ cấp liệu và làm đầy giày.
| Chế độ lỗi | Cơ chế gốc | Triệu chứng đầu tiên được chú ý | Tác động điển hình |
| Ratholing | Khóa bột dính vào thành phễu | Rút tiền chậm ở một bên của phễu | Mất 10–25% công suất |
| Kênh | Kênh dòng chảy hẹp mở trên giường tĩnh | Trọng lượng đổ đầy không ổn định trên máy ép | Trọng lượng thay đổi lên tới 8% |
| Lũ lụt | Rathole sụp đổ sục khí bột | Bột đổ ra ngoài không kiểm soát | Trọng lượng tăng vọt và bụi trong không khí |
| Dòng chảy thất thường | Lực dính xen kẽ với sự trượt | Bắt đầu dừng xả từ phễu | Các điểm dừng báo chí và các bản compact bị từ chối |
| làm bánh | Các hạt cầu chì độ ẩm và áp suất | Vón cục trong hỗn hợp trước | Nguồn cấp dữ liệu bị chặn và các điểm cứng trong máy compact |
Nguyên nhân cốt lõi đằng sau dòng bột thất thường
Kích thước hạt, hình dạng, tính chất hóa học bề mặt và độ ẩm quyết định liệu bột mỹ phẩm có chảy hay chống lại quá trình này hay không. Trong các công thức nhỏ gọn, các yếu tố này tương tác với nhau, do đó, một thay đổi duy nhất trong một thành phần có thể dẫn đến nhiều dạng lỗi khác nhau.
mảnh mica trượt và lồng vào nhau; talc mềm, dạng tấm và dễ bị nén quá mức; titan dioxide tạo thành các chất kết tụ mịn đóng gói chặt chẽ. Khi một công thức kết hợp những chất này với kẽm stearate, những thay đổi nhỏ trong phân bố kích thước hạt sẽ cơ cấu lại hoàn toàn hoạt động của dòng chảy. Các hạt mịn dưới 50 micromet làm tăng sự gắn kết, trong khi sự phân bố kích thước rộng sẽ thúc đẩy sự phân tách trong quá trình vận chuyển và đổ đầy.
Độ ẩm là chất gây bất ổn đơn mạnh nhất. Ở hàm lượng nước 0,5%, hầu hết các hỗn hợp nhỏ gọn vẫn chảy; trên 0,8%, các cầu nối chất lỏng hình thành giữa các hạt và lực dính tăng gấp đôi. Glycol, chất giữ ẩm và chiết xuất thực vật di chuyển trong quá trình bảo quản và tăng độ ẩm ở phễu. Điện tích tĩnh điện từ việc vận chuyển bằng khí nén và trộn lâu làm cho các hạt mịn bám vào tường và dính vào nhau, củng cố các hư hỏng tương tự.
Trong sản xuất nhỏ gọn, hàm dòng chảy của bột không phải là hằng số vật liệu. Đó là một trạng thái quá trình thay đổi theo độ ẩm, nhiệt độ và thời gian.
Từ lỗi dòng chảy đến lỗi nhỏ gọn: Kết nối máy ép
Sự cố về dòng chảy xảy ra với máy ép do sự thay đổi trọng lượng chất độn và sự thay đổi trọng lượng chất độn là nguồn gốc của hầu hết các khuyết tật nhỏ gọn. Lớp bột thất thường lấp đầy các khoang khuôn không đồng đều và máy ép sẽ nén bất kỳ khối lượng nào nó nhận được.
Giấy nén không đầy sẽ mỏng, mềm và dễ bị sứt mẻ ở cạnh; máy ép quá đầy sẽ nứt trong quá trình đẩy ra và để lại cặn trên mặt chày. Sự phân chia bổ sung thêm một lớp thứ hai: các hạt mịn di chuyển khác với mica thô trong quá trình vận chuyển bằng khí nén, do đó độ hoàn màu và độ bao phủ thay đổi rõ rệt từ lô này sang lô tiếp theo.
23% sự từ chối tăng đột biến được ghi lại trong trận lũ lụt trên máy ép quay nhỏ gọn
8% đu trọng lượng điền điển hình trên dây chuyền có phễu xả thất thường
90 phút mất mỗi ca chi tiêu dọn dẹp cục bộ và thiết lập lại dòng chảy
2% bột bị mất như bụi trong không khí ở các khu vực lấp đầy không được kiểm soát
Các biện pháp đối phó thiết thực cho nhà chế biến bột mỹ phẩm
Cách khắc phục là một hệ thống: hình dạng phễu, điều hòa bột, kiểm soát độ ẩm, kiểm soát cấp liệu và ép tự động phải được căn chỉnh. Thực hiện một hành động khắc phục riêng lẻ hiếm khi tồn tại trong lần thay đổi công thức tiếp theo.
- Trang bị thêm hoặc thiết kế cho dòng chảy lớn. Thành phễu dốc 60–70 độ, bề mặt bên trong được đánh bóng và các đầu ra cỡ lớn có bộ khuấy chống bắc cầu giúp bột chuyển động như một nút chặn.
- Điều hòa bột trước khi ép. Thêm 0,1–0,5% silica bốc khói hoặc magie stearat và trộn chậm trong 10–15 phút để tiêu tán điện tích và ổn định mật độ khối.
- Ổn định độ ẩm ở mức 30–40% RH. Đặt máy đo độ ẩm trong các khu vực pha trộn, vận chuyển và chiết rót, đồng thời giữ kín nguyên liệu thô cho đến khi định lượng. Xác minh độ ẩm dưới 0,5% đối với hầu hết các hỗn hợp nhỏ gọn.
- Thay thế việc cho ăn thủ công bằng điều khiển đổ đầy tự động. Máy cấp liệu giảm trọng lượng hoặc máy cấp liệu khoan khuấy làm giảm sự dao động mật độ trước khi bột đến máy ép.
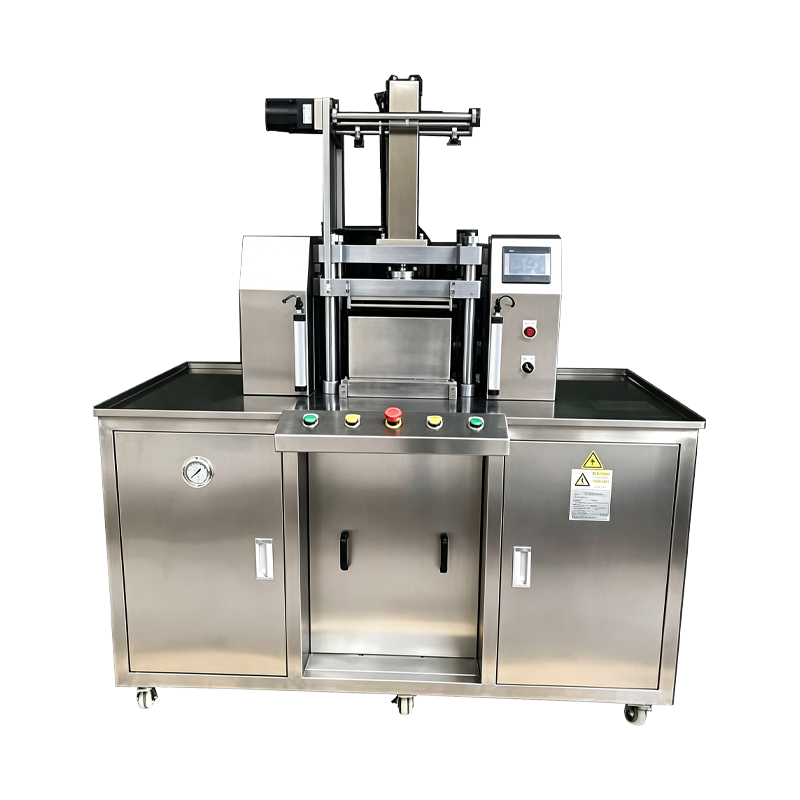
- Tích hợp ép tự động với điền servo. Guốc đệm và thanh nén được điều khiển bằng servo giữ độ sâu lấp đầy không đổi. Đối với các dây chuyền nhỏ gọn sản xuất má hồng, phấn mắt và phấn nền, Shanghai Qimeida Machinery Technology Co., Ltd. cung cấp các giải pháp ép phấn hoàn toàn tự động với các giai đoạn đổ đầy, nén tốc độ cao và đổ khuôn tự động, giảm thiểu sự biến động của con người trong bước nhấn.
Phễu dòng chảy lớn là tuyến phòng thủ đầu tiên. Nếu phễu trút nước theo thứ tự vào trước - ra trước và không có lớp ứ đọng thì các lỗ thoát nước không thể phát triển và việc kiểm soát lũ lụt sẽ dễ dàng hơn nhiều.
Kiểm tra và giám sát giúp đường dây ổn định
Kiểm tra dòng chảy và giám sát trọng lượng lấp đầy sẽ phát hiện các vấn đề trước khi chúng nhân lên thành sản phẩm bị loại bỏ. Mỗi công thức mới, mỗi lô nguyên liệu thô và mỗi sự thay đổi độ ẩm đều phải kích hoạt kiểm tra dòng chảy chứ không phải điều tra sau khi giết mổ.
| Phương pháp thử | Nó đo lường những gì | Giá trị tốt điển hình | Giá trị vấn đề điển hình |
| Góc nghỉ ngơi | Hình học đống bột rời | 40 độ hoặc ít hơn | Trên 45 độ |
| Tỷ lệ Hausner | Khai thác so với mật độ số lượng lớn | 1,25 trở xuống | Trên 1,4 |
| Chỉ số Carr | Khả năng nén của bột | Dưới 15% | Trên 25% |
| tế bào cắt | Chức năng gắn kết và dòng chảy | Chức năng dòng chảy trên 4 | Dưới 2 |
| Độ ẩm | Nước của Karl Fischer hoặc NIR | Dưới 0,5% | Trên 0,8% |
Khi máy ép 36 khoang bắt đầu hiển thị dạng răng cưa theo xu hướng trọng lượng lấp đầy, bột đã bắt đầu phân tách. Phản ứng với mẫu chứ không phải với đống bị loại bỏ.
Câu hỏi thường gặp
Tại sao bột mỹ phẩm của tôi bị vón cục trong quá trình bảo quản?
Quá trình đóng bánh bắt đầu khi hơi ẩm di chuyển từ chất giữ ẩm, glycol hoặc không khí ẩm vào lớp bột và tạo thành cầu nối chất lỏng giữa các hạt. Cách khắc phục là kiểm soát độ ẩm trong phòng dưới 40% RH, niêm phong nguyên liệu thô và tránh xếp các thùng chứa nặng lên trên thùng bột.
Nguyên nhân gây ngập trong phễu bột?
Lũ lụt xảy ra khi một lỗ thoát nước sụp xuống và khối lượng rơi xuống được sục khí, biến bột thành một chất huyền phù giống như chất lỏng chảy qua ổ cắm. Hình dạng phễu lưu lượng lớn, bộ khuấy trộn và tốc độ xả được kiểm soát giúp ngăn chặn chu kỳ sập và sục khí.
Làm cách nào để giảm sự thay đổi trọng lượng trong máy ép compact?
Trước tiên hãy tiến hành giai đoạn đổ đầy: sử dụng bộ điều khiển đổ đầy theo thể tích hoặc trọng lượng, giữ mức bột trên máy khuấy, sàng lọc các cục và xác minh rằng các hạt mịn không bị phân tách trước khi đổ đầy. Sau đó xác nhận rằng hành trình đột và thời gian dừng phù hợp với phản ứng của bột.
Máy ép tự động có thể loại bỏ các vấn đề về dòng chảy?
Không có máy nào bù hoàn toàn cho bột không chảy, nhưng hệ thống ép bột tự động với hệ thống nạp và nén được điều khiển bằng servo giữ cho dung sai trọng lượng chặt chẽ hơn và phát hiện các biến thể cấp liệu sớm hơn nhiều so với dây chuyền thủ công. Thiết bị và bột phải được xử lý như một hệ thống.
Giữ một bản ghi lô kết hợp các kết quả kiểm tra dòng chảy, chỉ số độ ẩm, tốc độ ép và độ cứng nhỏ gọn. Trong vòng hai tuần, mối tương quan giữa điều kiện quy trình và chất lượng sản phẩm sẽ trở nên rõ ràng và hầu hết các vấn đề về xử lý bột đều có thể dự đoán được.
TIN TỨC được đề xuất:
Cách tự động hóa cải thiện hiệu quả trong quy trình sản xuất bột mỹ phẩm
Lợi ích chính của thiết bị xử lý bột tự động trong sản xuất mỹ phẩm
Chất lượng bột ép trong sản xuất mỹ phẩm: Giải thích các yếu tố chính
Hãy tham gia cùng chúng tôi tại Trung tâm Triển lãm Quốc tế Nghĩa Ô vào ngày 12 tháng 6 - chúng tôi mong được chào đón bạn.
Cách nghiền bột siêu mịn giúp tạo ra công thức mỹ phẩm có màu sắc tiên tiến
SNIEC Thượng Hải: Kết thúc thành công vào năm 2025 và nỗ lực hết mình cho năm 2026.
Sản phẩm liên quan
Bản quyền© Shanghai Qimeida Machinery Technology Co., Ltd. Bảo lưu mọi quyền.
Các nhà sản xuất máy móc mỹ phẩm chuyên nghiệp tùy chỉnh
